在液体分离及纯净设备制造行业中,生产过程中常伴随硫化氢(H₂S)气体的产生或泄漏风险。硫化氢是一种无色、剧毒、易燃且具有腐蚀性的气体,对人体健康和设备安全构成严重威胁。因此,选用可靠的硫化氢检测报警设备至关重要。RBK-6000-ZL9硫化氢报警器作为一款专业的气体检测仪器,可为该行业提供高效、精准的安全防护。
一、RBK-6000-ZL9硫化氢报警器产品概述
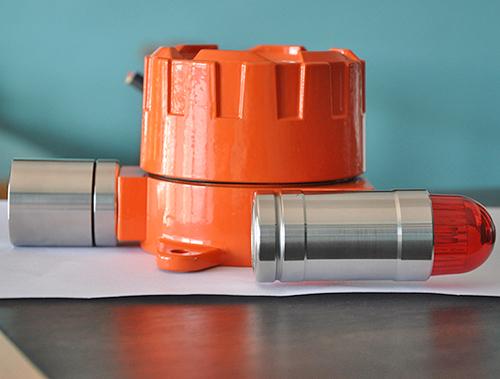
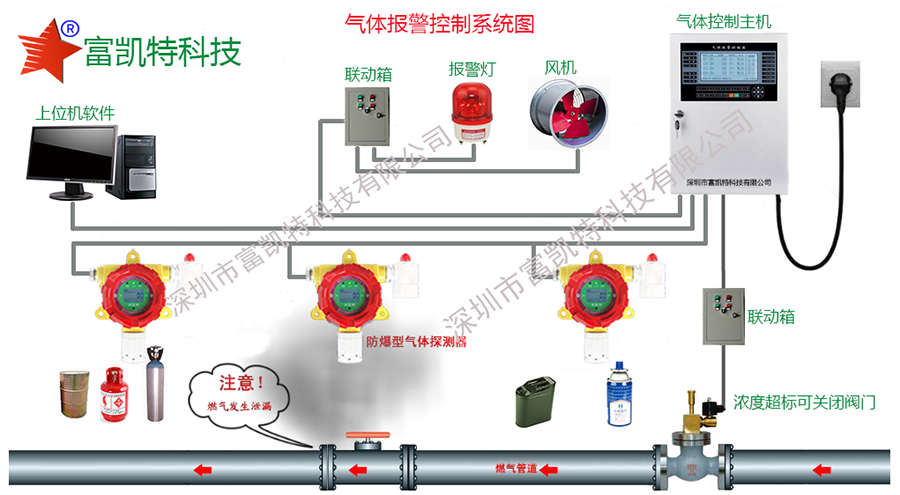
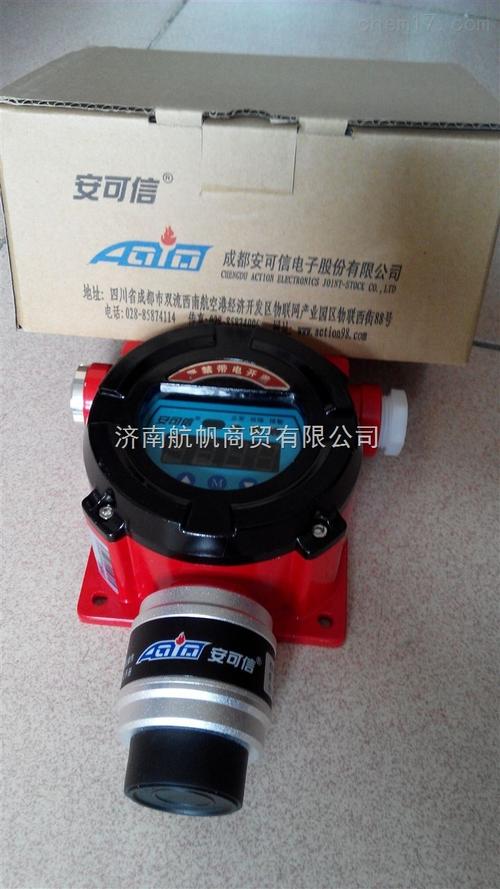
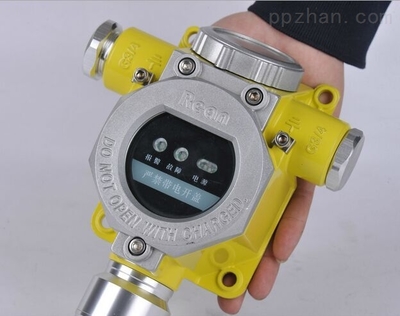
RBK-6000-ZL9是一款固定式硫化氢气体检测报警器,由探测器与控制器组成,采用高性能传感器,能够实时监测环境中硫化氢浓度。当浓度超过设定阈值时,报警器会发出声光报警信号,并可联动排风、切断等安全装置,有效预防中毒、爆炸等事故。
该型号探测器具有以下特点:
- 高灵敏度与快速响应:采用电化学传感器,对硫化氢气体反应迅速,精度高。
- 防爆设计:适用于易燃易爆场所,符合相关防爆标准。
- 数字显示与远程传输:探测器带数字显示,可实时查看浓度值,并支持4-20mA或RS485信号输出,方便接入控制系统。
- 防护等级高:IP65防护等级,适应潮湿、粉尘等恶劣工业环境。
- 安装维护简便:壁挂式或管道式安装,传感器寿命长,标定简单。
二、液体分离及纯净设备制造中的硫化氢风险
液体分离及纯净设备广泛应用于化工、石油、制药、食品等行业,其制造过程涉及焊接、清洗、测试等环节。在某些工艺中,如处理含硫原料或进行酸碱反应时,可能产生硫化氢气体。例如:
- 清洗工序中使用含硫清洗剂;
- 焊接时残留的硫化物受热分解;
- 设备试压或运行中接触含硫介质。
硫化氢比空气重,易积聚在低洼处,人员一旦吸入,轻则刺激眼睛和呼吸道,重则导致昏迷甚至死亡。硫化氢对金属设备有腐蚀作用,可能引发泄漏事故。因此,在车间、实验室、储罐区等关键位置安装硫化氢报警器是必要的安全措施。
三、RBK-6000-ZL9在液体分离及纯净设备制造中的应用方案
- 布点原则:根据硫化氢密度和气流方向,在可能泄漏点(如反应釜、管道阀门、污水处理区)的下风侧和低洼处安装探测器,一般每15-20米设置一个监测点。
- 报警阈值设置:通常设置两级报警:一级报警值10ppm(注意值),二级报警值20ppm(危险值),具体需符合国家职业接触限值标准。
- 联动控制:报警器可连接风机、电磁阀等,当浓度超标时自动启动排风或切断气源,防止事态扩大。
- 日常维护:定期标定传感器(建议每半年一次),检查报警功能,确保设备处于良好状态。
四、供应信息与选型建议
RBK-6000-ZL9硫化氢报警器由专业厂家生产,可通过中国包装印刷产业网等平台获取供应信息。选型时需注意:
- 确认检测范围(0-100ppm或0-500ppm等)与精度;
- 根据环境选择防爆等级和防护等级;
- 考虑是否需要控制器主机及联动输出;
- 选择有资质的供应商,确保售后及校准服务。
五、
在液体分离及纯净设备制造行业,安全永远是第一要务。RBK-6000-ZL9硫化氢报警器以其可靠的性能和灵活的配置,成为预防硫化氢危害的重要工具。通过科学布点、正确使用和定期维护,可显著降低事故风险,保障人员与设备安全。建议企业根据自身工艺特点,制定全面的气体检测方案,并选用符合国家标准的报警设备。